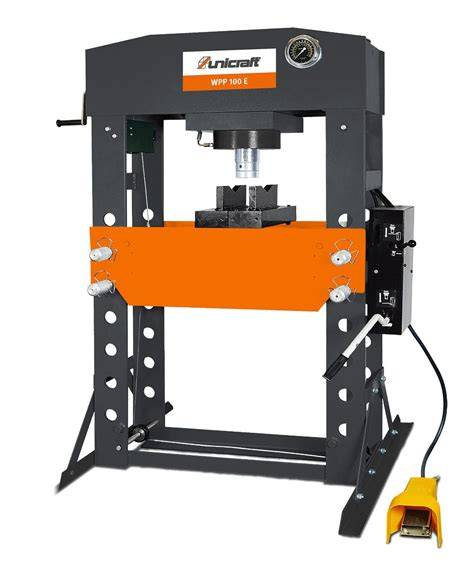
Pro rozlisování klikové hřídele Jawa je nutný dostatečně tuhý lis a vhodný přípravek, který zajistí rovné podepření setrvačníků a bezpečné vedení čepu. Bez pořádného nářadí to fakt nejde, potřebuješ to lisovat rovně a né někde opřené o špalek na štípačce.
Samotné rozlisování je pouze první část práce; po výměně ojnice, ložisek nebo labyrintu musí následovat přesné slisování a vycentrování klikovky. Klika se jen slisuje a vycentruje. Klikovka musí být vycentrovaná na pár setin milimetru, jinak se ten motor vysype po pár kilometrech.
Proč se klikovka někdy rozlisovává velmi obtížně
Čep může držet v setrvačnících velmi pevně, jako kdyby byl vyrobený z jednoho kusu. Zažil jsem jednu takovou z kývačky. Muselo se do toho opravdu mlátit, aby to šlo ven.
U klikových hřídelí Jawa je proto vhodnější použít hydraulický lis než údery kladivem. Pokud je nějaká možnost lisu, rozhodně doporučuju použít lis. S palicí se to fakt musí umět!
U starší nebo poškozené klikovky může být spoj čepu se setrvačníky zatuhlý, znečištěný nebo deformovaný. V takové situaci prudké údery mohou poškodit setrvačník, čep nebo dosedací plochy.
Jaký lis a tlak použít
Konkrétní potřebný tlak nelze určit jediným číslem pro všechny klikovky Jawa. Záleží na typu motoru, průměru a uložení čepu, stavu setrvačníků, korozi, předchozích opravách a na tom, zda je klikovka podepřena správným přípravkem.
Jawu vylisuju bezproblemu na lisu LRH 2. Lepší je fakt ten lis, nebo si vyrobit přípravek z heveru 50t, pokud ho máš.
Údaj o padesátitunovém heveru je třeba chápat jako možnosti použitého přípravku, nikoli jako doporučení působit na každou klikovku silou 50 tun. Lis musí umožnit plynulé zvyšování síly a pracovník musí sledovat, zda se čep skutečně uvolňuje a zda se nedeformuje některá část klikového mechanismu.
| Zařízení nebo způsob | Hodnocení použití |
|---|---|
| Hydraulický lis | Rozhodně doporučuju použít lis. |
| Lis LRH 2 | Jawu vylisuju bezproblemu na lisu LRH 2. |
| Hever 50t s přípravkem | Lepší je fakt ten lis, nebo si vyrobit přípravek z heveru 50t. |
| Štípačka na dřevo | Na tu štípačku by to jít mohlo, ale záleží i jakej průměr pístnice máš. |
| Kladivo | S palicí se to fakt musí umět! |
Správné podepření klikovky při lisování
Nejdůležitější není pouze maximální síla lisu, ale způsob, jakým je klikovka podepřena. Klikovka se musí opírat o pevný přípravek, který zachytí sílu v blízkosti lisovaného spoje a současně umožní průchod vytlačovanému čepu.
Klika se většinou lisuje pod lisem pomocí přípravku. Jak to má vypadat nevím, nikdy jsem to neviděl. Obecně se předpokládá, že pokud položíš čep na díru rovně, podaří se ti ho rovně nalistovat.
Podpěry nesmějí tlačit na ojnici, klec ojničního ložiska ani na citlivé kluzné plochy čepu. Přípravek musí být dostatečně tuhý, aby se při zatížení neprohnul a nepřenesl sílu mimo osu čepu.
Čemu se při rozlisování vyhnout
Hlavně klika se nerozlisovává tím způsobem, že se čep protlačí skrz vše ven, když by bylo něco s čepem, tak to zničí setrvák.
Při rozlisování dbáme, abychom ojniční čep neprotlačovali setrvačníkem kliky. Musíme za horní polovinu setrvačníku kliku podložit a spodní polovinu vytlačíme za ojniční čep jako celek pohromadě se spodním setrvačníkem.
Tímto sledujeme, aby nebyla funkční kluzná plocha ojničního čepu protlačována některým otvorem setrvačníku, protože průměr čepu se deformuje a hrozí porucha.
Čep proto nevytlačuj přes otvor nebo hranu, která by mohla poškodit jeho pracovní plochu. Pokud je ojniční čep velmi pevně sevřený, je bezpečnější zvolit postup, při kterém se čep a ojnice vyjmou bez protlačení celé funkční plochy čepu přes otvor v setrvačníku.
Rozlisování pomocí úderů
V domácích podmínkách byla použita konstrukce z plechu a dřevěných špalků, mezi kterými klikovka visela na plechu. Na soustruhu byla vytočena kulatina, měkčí než čep kliky, určená k vytloukání.
Palicí byla vytlučena nejprve jedna půlka, potom střed, následovala výměna ložisek a labyrintu, podle úhelníku srovnání a natlučení dohromady. Nakonec se klika srovnala na trnech.
Vše dopadlo na výbornou, ale tento způsob vyžaduje zkušenost s podepřením klikovky, směrem úderu a kontrolou deformací. Pokud se použije nevhodná tvrdá vložka, může dojít k rozklepání čepu nebo k poškození otvoru v setrvačníku.
Šetrný postup při výměně ojnice
Já když chci přelisovat ojnici fakt šetrně a neprotlačovat celý ojniční čep přes díru, tak prostě ten ojniční čep i s ojnicí rozříznu flexou na půl a pak jde ten čep krásně vylisovat v opačném směru, než šel dovnitř.
Tento postup odstraní nutnost protlačovat celou pracovní plochu čepu přes otvor v setrvačníku. Při řezání je však nutné chránit setrvačníky, jejich dosedací plochy a části, které mají zůstat použitelné.
Po rozlisování se klikovka může rozebrat, vyčistit, osadit novou ojniční sadou, znovu slisovat a nakonec vycentrovat. Pokud tvoje klikovka prošla kladně kontrolou výše zmíněných bodů, klikovka se může rozlisovat, vyčistit, osadit novou ojniční sadou, slisovat a nakonec vycentrovat.
Kontrola klikovky před opravou
V první řadě je potřeba provést vizuální kontrolu. Kontrola závitu znamená, aby nebyl odštípnutý, utrhnutý nebo rozklepaný; zkrátka musí na něho jít pěkně našroubovat matice.
Dále je nutné zkontrolovat kolík nebo klínek. Dírka pro kolík nebo drážka pro klínek rotoru zapalování musí být v pořádku.
Kontrola kuželu je důležitá především u zapalování. Běžně se v provozu stává, že se rotor zapalování uvolní, střihne klínek a protočí se na kuželu. Tím rotor může kužel poškodit tak moc, že tam rotor už nebude držet tak, jak by měl.
Kontrolují se také čepy pod ložiskem. Kliková hřídel nesmí být v ložiskách volná, protože by se mohla posunout do strany a natlačit píst na stranu válce.
Měření házivosti a vůlí
Klikový hřídel můžeme použít v původním zakoupeném stavu, ale doporučuji provést kontrolu souosí čepů ložisek. Čepy navzájem nesmí házet o více než 0,02 až 0,03 mm.
Dále zkontrolujeme, zda klika nemá vůli do stran v karterech. Ještě můžeme zkontrolovat, jestli závaží kliky nehází.
Po úspěšném lisování se samozřejmě centruje. Buď na speciálním přípravku, nebo standardně v soustruhu. To je dost o zkušenostech, jak a kde klepnout, aby to sedělo.
Po slisování provedeme pečlivě kontrolu a seřízení klikového hřídele. To je velmi důležité pro bezporuchový provoz.
Kontrola ložisek a středového uložení
Ložiska klikového hřídele se vyplatí zakoupit ve značkové prodejně - žádáme volnější řadu. Tato ložiska jsou sice dražší, ale jejich životnost a spolehlivost nám ušetří čas i celý motor.
Lesklá plocha na čepu v místě ložiska obvykle znamená problém. Ložisko se totiž nejspíše začalo přidírat vlivem karbonizace a začalo se na čepu setrvačníku protáčet, tím ho oleštilo a následně sebralo materiál pod ním.
Někdy dokonce je na čepu okem viditelný rozdíl v průměru. Pokud je čep pod ložiskem vyběhaný nebo má zřetelnou vůli, samotná výměna ložiska nemusí problém vyřešit.
Kontrola ojnice a ojničního ložiska
Při rozlisování klikového hřídele provedeme také úpravu ojnice. Povrch zbavíme hrubého povrchu, obrousíme a nakonec celou vyleštíme do zrcadlového lesku.
Před úpravou doporučuji ojnici zkontrolovat proti trhlinám rentgenem. Trhliny se nejčastěji vyskytují v okolí oka pístního čepu. Ojnici s trhlinou nepoužijeme.
V ojnici také zkontrolujeme průchod mazacích otvorů v pístním oku. Takto upravené díly vyčistíme a slisujeme.
Vůle jehlového ojničního ložiska nesmí přesáhnout 0,04-0,05 mm. Boční vůli ojnice volíme 0,5-0,7 mm.
Nakonec překontrolujeme, zda je ojnice správně vyúhlovaná. Kontrolu provedeme hodinkami a dlouhým pístním čepem, který si vysoustružíme z libovolného materiálu.
Čištění klikového ústrojí
Celý klikový prostor a výběhy přepouštěcích kanálů k válci pečlivě vyleštíme skelným plátnem a řádně vymyjeme.
Po opracování je nutné odstranit veškeré brusivo, kovové částice, karbon a zbytky oleje. Čistota je důležitá zejména v okolí ložisek, mazacích otvorů, ojničního oka a dosedacích ploch setrvačníků.
Černé zbarvení prostoru klikovky nemusí samo o sobě znamenat závadu. V provozu se tam mohou hromadit zbytky oleje, karbonu a spalovacích produktů. Pokud jde o mazut, lze ho hadrem a benzínem setřít bez potíží.
Po vyčištění je třeba věnovat pozornost tomu, zda pod černým povlakem nejsou vidět rýhy, vydřené plochy, trhliny, uvolněné části nebo stopy po přehřátí. Samotná barva proto není dostatečným důvodem k výměně ložiska nebo celé klikovky.
Vyvážení a centrování klikovky
U běžné opravy klikovky Jawa se po slisování provádí především centrování a kontrola házivosti. Vyvážení? Co chceš vyvažovat? Klika se jen slisuje a vycentruje.
To neznamená, že se při zvláštních úpravách nemůže řešit dynamické vyvážení. Pro běžnou výměnu ojnice, ložisek nebo labyrintu je však rozhodující správné slisování, souosost a vycentrování setrvačníků.
Pro náročnější úpravy lze klikový hřídel odlehčit ubráním materiálu ze setrvačníku kliky. K tomuto zásahu musíme klikový hřídel nejdříve rozlisovat.
Doporučuji klikový hřídel ubrat nejvíce na vnější průměr 90 mm. Tímto ubráním jde motor lépe do otáček.
Motor s lehkou klikou se rychle vytočí, ale špatně pracuje v nízkých otáčkách a zároveň se snižuje zatížení na převodovku motoru. Váhu kliky lze měnit také přidáváním závaží na klikový hřídel ze strany spojky i zapalování a zvolit vyhovující váhu.
Úskalí odlehčování setrvačníků
Pro velkou povrchovou tvrdost kliky se závaží musí nejdříve obrousit a potom přesoustružit na zvolený průměr kliky.
Odlehčení klikového mechanismu můžeme také provést odvrtáním setrvačníku kliky. Kalený povrch nejdříve obrousíme, potom odvrtáme, v materiálu kliky vybrousíme vrub a otvory zalijeme elektronem.
Vrub nám slouží jako pojistka proti vypadnutí. Otvory můžeme také vyplnit napařeným korkem nebo jiným materiálem. Otvory volíme pravidelně v setrvačníku kliky z důvodu snazšího vyvážení.
Ubráním setrvačníku nám vznikne velký škodlivý prostor v klikové skříni, který vyplníme hliníkovou vložkou do každé poloviny karteru.
Vložku vyrobíme s malým přesahem a do nahřátého karteru ji zmrazenou narazíme a zajistíme šroubem proti uvolnění. Vnitřní průměr vložky zvolíme asi o 0,7-1,0 mm větší než je vnější průměr klikového hřídele.
Ve vložkách směrem k válci vybrousíme otvor, který nám zajistí volný průchod ojnice.
Podkova mezi setrvačníky
Zažitou praxí je při ladění motoru použití takzvané podkovy, která se vkládá mezi setrvačníky klikového hřídele. Podkova vyplní „škodlivý“ prostor mezi setrvačníky a měla by mít vliv na spodní kompresi a charakter plnění motoru.
Teorie s praxí nejde vždy ruku v ruce a od použití podkovy se dnes hodně ladičů odklání, protože její reálný přínos není prokázaný a v některých případech naopak může i uškodit.
Podkova se obvykle vyrábí z hliníku, použitelná může být ale i ocel, popřípadě silon. Kruh se nejprve vysoustruží, pak teprve vypiluje otvor pro průchod ojnice.
Přesah 0,2 mm, který je na výkrese uvedený, je vhodný pro ocelovou podkovu. Pružnější hliníkovou podkovu je lepší udělat s přesahem 0,5 mm, případně větším, a před vložením do prostoru ji trochu zmáčknout.
Samotný přesah ale ani tak nezajistí podkově stabilitu na svém místě. Je potřeba ji nějakým způsobem zakolíkovat nebo přišroubovat, aby v žádném případě nehrozilo její povolení a zároveň byl motor stále snadno rozebíratelný.
Slisování a konečná kontrola
Po vyčištění a kontrole se díly slisují v opačném pořadí, než byly při rozlisování odděleny. Čep musí vstupovat rovně a setrvačníky musí zůstat v požadované poloze.
Po úspěšném lisování se samozřejmě centruje. Buď na speciálním přípravku, nebo standardně v soustruhu.
Centrování vyžaduje zkušenost, protože je nutné vědět, jak a kde klepnout, aby se házivost odstranila bez poškození klikovky. Kontrolu je vhodné provádět na trnech nebo v zařízení, které umožní měřit oba čepy ložisek.
Ještě můžeme zkontrolovat, jestli závaží kliky nehází. Čepy navzájem nesmí házet o více než 0,02 až 0,03 mm.
Bez pořádného nářadí to fakt nejde, potřebuješ to lisovat rovně a né někde opřené o špalek na štípačce. Taky to nemá žádný doraz - musíš tu kliku slisovat s přesností na pár desetin milimetru, dále když to slisuješ, tak jak ji vycentruješ?
Potřebuješ prisma podložky nebo nějaký přípravek a ideálně dva úchylkoměry se stojanem. I když je to jen Jawka, tak ta klika musí být vycentrovaná na pár setin milimetru, jinak se ten motor vysype po pár kilometrech.
tags: #tlak #pro #rozlisovani #klikovky #jawa