TIG svařování se zapalováním na škrtnutí, označované také jako TIG Scratch Start nebo TIG náškrab, umožňuje svařovat wolframovou elektrodou v ochranné atmosféře inertního plynu i pomocí některých MMA nebo MIG/MAG invertorů, které nejsou plnohodnotnými TIG zdroji. Oblouk se zapaluje škrtnutím wolframové elektrody o základní materiál a jejím následným oddálením.
Tato metoda může být vhodná pro svařování oceli a nerezové oceli, pokud je důležitý čistý vzhled svaru nebo svařování bez přídavného materiálu. Oproti TIG HF však přináší vyšší riziko kontaminace wolframem, opotřebení elektrody, obtížnější zapálení a ruční regulaci ochranného plynu.
Princip TIG svařování
TIG svařování (GTAW nebo plynový wolfram) je proces svařování elektrickým obloukem, při kterém se taví a ohřívají kovy při vysokých teplotách (přes 6000 stupňů Fahrenheita). Na rozdíl od svařování GMAW nebo MIG se používá nespotřebovatelná (neroztaví se) wolframová elektroda.
Elektroda vytváří elektrický oblouk, který produkuje požadované teplo. Hořák TIG je chlazen vzduchem nebo vodou a proces využívá přídavného kovu ve formě tyče. GTAW také vyžaduje ochranný plyn, jako je argon nebo helium, aby chránil svar před atmosférickými vlivy.
Při svařování za použití metody TIG dochází ke svařování pomocí elektrického oblouku v ochranné atmosféře inertního plynu s wolframovou elektrodou (metoda TIG se označuje také jako 141). Elektrický oblouk hoří mezi svařovaným materiálem a wolframovou elektrodou.
Přídavný materiál se přidává do svarové lázně ručně. Roztavený materiál tak vytváří svarovou lázeň, která je před oxidací chráněna inertním plynem (většinou argonem). Výplňový kov může nebo nemusí být přidán.
Svar se vytvoří aplikací oblouku tak, aby se dotykový obrobek a přídavný kov roztavily a spojily, když svarový kov ztuhne. Tento proces je podobný ostatním procesům svařování elektrickým obloukem v tom, že teplo je generováno obloukem mezi nespotřebovatelnou elektrodou a obrobkem, ale zařízení a typ elektrody jej odlišují od ostatních procesů svařování.
Proč se používá wolframová elektroda a inertní plyn
Základem svařování TIG je wolframová elektroda. Wolfram taje při 3 380 °C a má tak nejvyšší bod tání ze všech čistých kovů v periodické tabulce. Díky tomu se elektroda neodtavuje, když z ní vychází oblouk, který ohřívá a taví materiál.
Vyhřívaná svarová zóna, roztavený kov a wolframová elektroda jsou chráněny před atmosférou krycí vrstvou inertního plynu přiváděného skrz držák elektrody. Při svařování TIG se používá nereaktivní (inertní) ochranný plyn.
Tato plynná atmosféra má ochrannou funkci. Zabraňuje totiž chemickým reakcím s kapalnou tavnou lázní a ohřátým svařencem a zaručuje tak vysoce kvalitní svarové švy.
Jako ochranné plyny se používají vzácné plyny argon, helium nebo jejich směs. Nejčastěji však argon, který optimalizuje zapalovací vlastnosti a zajišťuje mimořádně stabilní oblouk.
Helium vede teplo lépe než argon a tím zajišťuje hluboký a široký průvar.
Co znamená zapalování na škrtnutí
Dotykové zapalování škrtnutím je nejstarší způsob zapálení TIG oblouku. Umožňuje svářeči zapálit oblouk škrtnutím wolframové elektrody o základní materiál podobně jako u zapalování oblouku při svařování obalenou elektrodou - je to vlastně velmi podobné jako škrtnutí běžnou zápalkou.
Dotykové zapalování umožňuje svářeči zapálit oblouk škrtnutím wolframové elektrody o základní materiál a jejím zdvižením, podobně jako u zapalování oblouku při svařování obalenou elektrodou.
Wolframová elektroda je připojena na jeden pól zdroje proudu a základní materiál na druhý pól. Při kontaktu těchto dvou poloh dojde k zapálení oblouku.
Tento způsob, někdy nazývaný jako „náškrabový start“, bývá jedinou možností zapálení oblouku při použití svářeček, které nejsou přímo určeny na TIG svařování, ale svou charakteristikou to přesto umožňují (běžné MMA svářečky na svařování obalenou elektrodou).
TIG škrtem je metoda, která nám umožňuje kromě svařování elektrodou nebo CO-čkem, svařovat i metodou TIG. Přestože svářečky nejsou přímo určeny pro svařování TIG-em, ale tato funkce vám umí ušetřit peníze a místo koupě nové TIG svářečky, si umíte vystačit is touto pokročilou funkcí svářečky.
Jak zapálit oblouk TIG škrtnutím
Při této metodě se využívá hořák s ventilkem, kterým si regulujete proudění plynu a k zapálení oblouku je nutné škrtnout o ukostřený svařovaný materiál a při ukončení oblouku se oddálit od tohoto materiálu, aby oblouk zhasl.
Spusťte ochranný plyn pomocí ventilku na svařovacím hořáku. Přibližte wolframovou elektrodu ke svařovanému materiálu, lehce jí škrtněte o povrch a následně ji rychle oddalte.
Škrtneme, vzdálíme se od materiálu, začne nám hořet oblouk a při ukončení oblouku odvedeme hořák od materiálu, čímž se nám vypne oblouk, dochladíme svařované místo a zavřete ventilek.
Při zapalování je nutné elektrodu od materiálu rychle odtáhnout, jinak může dojít k jejímu přilepení. Oblouk se při metodě TIG náškrabem zapaluje plným nastaveným svařovacím proudem.
Co je potřeba k TIG svařování škrtnutím
- Svařovací zdroj, který podporuje TIG škrtnutím.
- Svařovací hořák s ventilkem pro ruční regulaci plynu.
- Wolframová elektroda.
- Láhev s argonem.
- Redukční ventil s průtokoměrem.
- Plynová hadice.
- Hadicová rychlospojka k hořáku.
- Hadicové spony.
- Zemnicí kabel.
- Čisté a vhodně připravené svařované díly.
Svařovací hořák s ventilkem se správnou velikostí koncovek pro vaši svářečku: hořák s koncovkami 10-25mm hořák s koncovkami 35-50 mm. Láhev s plynem argon. Redukční ventil. Plynová hadice. Hadicová rychlospojka k hořáku. Hadicová spona 2ks.
Svařovací hořák zapojujeme na záporný - pól a zemnicí kabel na kladný + pól. Na láhev připevníme redukční ventil, na který upevníme hadici a na opačnou stranu hadice rychlospojku.
Hadici zajistíme sponami. Rychlospojku hadice a hořáku spojíme k sobě.
Nastavení svářečky a ochranného plynu
Nastavení svářečky je velmi jednoduché a intuitivní, protože po zvolení metody Lift TIG/TIG škrtem nastavujeme pouze svařovací proud v Ampérech. Obvykle 30-35A na 1mm tloušťky materiálu, v případě potřeby lze zvýšit nebo snížit svařovací proud.
Když je ventilek zašroubován (průtok plynu je uzavřen) povolíme uzávěr plynu na láhvi. Pootevřeme ventilek na hořáku a pomocí průtokoměru redukčního ventilu nastavíme průtok zpravidla 7-10 l/min. (v ojedinělých případech i více např. svařování nerezové oceli s větším průměrem hubice např. 10-12l/min).
Průtok plynu uzavřeme ventilkem a jsme tak připraveni svařovat. Při svařování škrtnutím se plyn spouští ručně - otočením ventilku na svařovacím hořáku.
Protože zdroje s dotykovým startem zpravidla nejsou vybaveny vlastním elektromagnetickým plynovým ventilem, ochranný plyn proudí přímo z redukčního ventilu na tlakové lahvi do TIG hořáku a zdrojem vůbec neprochází.
Kontaminace wolframové elektrody a svaru
Nevýhoda tohoto způsobu zapálení oblouku spočívá právě ve zmiňovaném škrtnutí. Dochází při něm totiž ke kontaminaci svařovaného materiálu wolframem a naopak i ke znečištění wolframové elektrody základním materiálem.
Částečky wolframu (wolframové vměstky), které se při škrtnutí dostanou do základního materiálu, jsou nežádoucí protože zhoršují vlastnosti svarového spoje. Jedná se o závažnou vadu svaru.
Tyto vměstky se dají spolehlivě odhalit na rentgenovém snímku při zkoušce svaru prozářením. Přítomnost wolframových vměstků je považována za vadu svaru.
Stejně nežádoucí je i znečištění wolframové elektrody základním materiálem, zejména uhlíkem z nelegované oceli. Toto znečištění pak způsobuje nestabilní oblouk a znečištěnou wolframovou elektrodu je nutné častěji obrousit.
Při takové zapalování je wolframová elektroda často kontaminována materiálem a zároveň se při škrtnutí tupí. Na začátku svaru se po škrtnutí kvůli kontaminaci objeví také malá ohořenina.
Elektroda proto již nebude dobře obroušená, nebude správně hořet a svar nebude pěkný na pohled. Přenos roztaveného wolframu z elektrody na svar způsobuje znečištění. Výsledná inkluze wolframu je tvrdá a křehká.
Jak omezit kontaminaci při zapalování
Zabránit vzájemné kontaminaci elektrody a materiálu je možné například zapálením oblouku na pomocné měděné destičce, kterou si položíme vedle místa svařování. Destička pochopitelně musí mít elektrický kontakt se základním materiálem.
Oblouk zapálíme na destičce a poté jej přeneseme do místa svařování - tento způsob se nazývá zapalování na zrcátku.
Zajímavým doporučením pro zapalování může být použití měděné destičky, o kterou hořákem škrtneme - kontaminace elektrody bude menší než u jiných materiálů.
V praxi je však třeba počítat s tím, že škrtnutí stále opotřebovává hrot elektrody a vyžaduje správný elektrický kontakt destičky se svařencem.
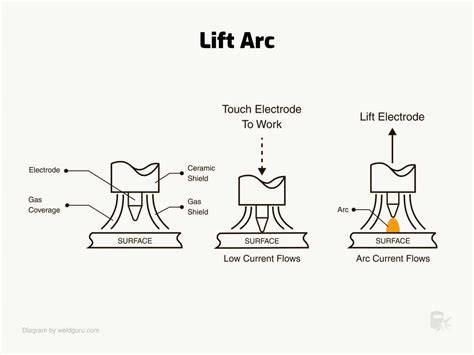
Rozdíl mezi TIG náškrabem a TIG Lift Arc
TIG Lift ARC je běžným doplňkem funkcí svářeček TIG DC. Obě metody zapalují oblouk dotykem, a přesto si ho lidé často pletou také s metodou zapálení oblouku škrtnutím o přídavný materiál (TIG náškrabem).
I když je třeba se v obou případech dotknout elektrodou povrchu svařence, jde o různé metody. V případě Lift ARC je startovací proud nízký, aby nedošlo k přilepení elektrody.
Ve snaze zmírnit nevýhody startu škrtnutím přišli výrobci s jeho modifikací, tzv. LIFT ARC startem, který se zkráceně označuje jak LA. Bývá také označován jako LIVE TIG, LIFT TIG apod.
Při tomto způsobu se oblouk již nezapaluje škrtnutím elektrody, ale pouhým dotykem se základním materiálem. Navíc se nezapaluje plným proudem, ale naopak sníženým (třeba jen na 10 A) a teprve po zapálení oblouku se proud automaticky zvýší na nastavenou hodnotu svařovacího proudu.
LIFT ARC start tak minimalizuje vzájemnou kontaminaci i opotřebení elektrody. Je ale jasné, že LIFT ARC start už vyžaduje určitou podporu ze strany svářečky.
Už to prostě nemůže být běžný MMA zdroj s přepínačem MMA/TIG, ale musí to být zdroj s vestavěnou funkcí pro LIFT ARC start. Jde zejména o to, aby při přepnutí do režimu TIG LA zdroj snížil zapalovací proud na minimum, bez ohledu na nastavenou hodnotu svařovacího proudu.
Porovnání TIG náškrabu, Lift Arc a TIG HF
| Vlastnost | TIG náškrab | TIG Lift Arc | TIG HF |
|---|---|---|---|
| Způsob zapálení | Škrtnutí elektrody o materiál | Lehký dotyk a oddálení elektrody | Bezdotykové vysokofrekvenční zapálení |
| Počáteční proud | Nastavený svařovací proud | Snížený zapalovací proud | Řízený start pomocí vysokofrekvenčního výboje |
| Riziko kontaminace | Vysoké | Minimální | Velmi nízké |
| Regulace plynu | Ruční ventilek | Ruční ventilek | Elektromagnetický ventil a tlačítko na hořáku |
| Vhodné použití | Základní TIG svařování stejnosměrným proudem | Kvalitnější dotykové zapalování DC | Profesionální TIG svařování DC i AC |
Bezdotykové zapalování TIG HF
Svařování TIG HF (High frequency ignition) nebo-li vysokofrekvenční zapalování představuje bezdotykovou metodu zapálení elektrického oblouku. Oblouk se zapálí stisknutím tlačítka na svařovacím hořáku.
Při tomto způsobu nedochází ke kontaminaci elektrody, ani k jejímu otupení. TIG HF bývá součástí TIG svářeček AC/DC a DC, kde je často možné nastavit také Lift ARC (zapálení dotykem elektrody).
Při bezdotykovém zapalováním oblouku se wolframová elektroda nedotkne základního materiálu a přesto dojde k zapálení oblouku. Na svědomí to má elektrický výboj generovaný zdrojem vysokého napětí o vysoké frekvenci.
Vysokonapěťová jiskra, která přeskočí mezi elektrodou a svařovaným materiálem, zapálí oblouk bez rizika kontaminace svaru wolframem a wolframu základním materiálem.
V praxi zapalování probíhá tak, že nastavíme konec wolframové elektrody cca 2 - 3 mm nad materiál (můžeme se opřít o hranu keramické hubice). Stisknutím tlačítka na hořáku dojde k zapnutí HF ionizátoru ve svářečce a mezi wolframovou elektrodou a základním materiálem začnou přeskakovat jiskry.
Ještě předtím se pustí ochranný plyn automaticky elektromagnetickým ventilem ve zdroji, který proudí z hubice hořáku. Jiskry ionizují plyn a po chvilce dojde k zapálení oblouku.
Po úspěšném zapálení se ionizátor v případě DC svařování automaticky vypne. V případě AC svařovaní zůstává ionizátor zapnutý, aby při průchodu napětí nulou nedošlo ke zhasnutí oblouku.
Výhody TIG svařování škrtnutím
- Možnost svařovat metodou TIG na některých MMA nebo MIG/MAG svářečkách.
- Nižší pořizovací náklady na samotný svařovací zdroj.
- Možnost svařování bez přídavného materiálu.
- Čistý výsledný svar bez prskání.
- Minimální množství výparů, jisker, rozstřiku a kouře.
- Dobrá viditelnost při svařování.
- Možnost svařovat tenké materiály.
- Vhodnost pro ocel a nerezovou ocel při svařování stejnosměrným proudem.
TIG svařování je čistší a všestrannější než tyčové svařování a pracovat lze s ocelí, hliníkem, mosazi a mnoha dalšími kovy. Výsledkem jsou také vysoce kvalitní svary.
Proces poskytuje přesnější řízení svaru než jakýkoli jiný proces svařování elektrickým obloukem, protože obloukové teplo a přídavný kov jsou nezávisle řízeny.
Proces svařování elektrickým obloukem s wolframem je velmi dobrý pro spojování tenkých základních kovů díky vynikající kontrole přívodu tepla. Vytváří silné klouby.
Produkuje vysoce kvalitní svary téměř ve všech kovech a slitinách používaných v průmyslu. Viditelnost je vynikající, protože při svařování nevzniká žádný kouř ani výpary a není zde žádná struska nebo rozstřik, který je nutné čistit mezi jednotlivými průchody nebo po dokončeném svaru.
Protože elektroda není spotřebovatelná, lze tento proces použít ke svařování samotnou fúzí bez přidání přídavného kovu. TIG svařování má také snížené zkreslení svarového spoje kvůli koncentrovanému zdroji tepla.
Nevýhody TIG svařování škrtnutím
- Vyšší riziko kontaminace wolframem.
- Otupování a opotřebení wolframové elektrody.
- Možnost přilepení elektrody k materiálu.
- Horší vzhled začátku svaru.
- Nestabilní oblouk při znečištěné elektrodě.
- Ruční otevírání a zavírání ochranného plynu.
- Vyšší spotřeba plynu než při TIG HF.
- Obtížnější zapálení oblouku.
- Omezené možnosti ukončení svaru.
- Vhodnost především pro stejnosměrné svařování.
Při svařování náškrabem se plyn spouští ručně - otočením ventilku na svařovacím hořáku. Právě kvůli manuálnímu zapínání a vypínání u metody TIG náškrabem spotřebujete více svařovacího plynu.
U běžných MMA (elektrodových) svářeček, se kterými svařujete metodou TIG a oblouk zapalujete škrtnutím, totiž musíte na konci svařování oblouk jednoduše „utrhnout“. Vestavěný přepínač Elektroda/TIG na tom nic nemění.
Proces je pomalejší než svařovací procesy s elektrodovým obloukem. Chce to praxi. Celkově jde o nákladnější proces.
Inertní plyny pro stínění a náklady na wolframovou elektrodu zvyšují celkové náklady na svařování ve srovnání s jinými procesy. Argon a hélium používané ke stínění oblouku jsou relativně drahé.
Materiály vhodné pro TIG svařování
TIG svařování funguje téměř na všechny druhy kovů s vyššími teplotami tání. Plynové wolframové obloukové svařování je nejoblíbenější metodou pro svařování hliníkových nerezových ocelí a slitin na bázi niklu.
Obvykle se nepoužívá pro kovy s velmi nízkou teplotou tání, jako jsou pájky nebo slitiny olova, cínu nebo zinku.
Je obzvláště užitečné pro spojení hliníku a hořčíku, které tvoří žáruvzdorné oxidy, a také pro reaktivní kovy, jako je titan a zirkon, které rozpouští kyslík a dusík a při tavení jsou vystaveny působení vzduchu.
S použitím metody TIG je možné svařovat i tenčí a reaktivnější materiály, metoda MIG/MAG umožňuje práci s hrubšími materiály. Typickou oblastí použití pro svářečku TIG je například svařování hliníku, nerezové oceli nebo titanu.
Nejčastěji jsou pomocí metody TIG svařována nerezová zábradlí a stojany, rámy jízdních kol, trubky z hliníkových materiálů a konstrukce, u kterých je důležitý také estetický vzhled svaru.
Stejnosměrný a střídavý proud
TIG svařování lze provádět stejnosměrným i střídavým proudem. Pokud byste chtěli svařovat ocel nebo nerezovou ocel, bude vám stačit svářečka, která funguje na stejnosměrný proud (DC).
TIG svařování reaktivnějších materiálů, které při svařování na svém povrchu vytváří oxidační vrstvu, jako je například hliník, vyžaduje použití střídavého proudu (AC).
Podle typu využitého proudu se svářečky často dělí do dvou skupin - svářečky DC a svářečky AC/DC. Zatímco si svářečky TIG DC poradí s klasickou i nerezovou ocelí, svářečky TIG AC/DC umí svařovat většinu běžných kovů (ocel, nerez i hliník), což představuje jejich velkou výhodu.
K dotykovému zapalování, škrtacímu i LA, zbývá ještě dodat, že se dá dobře použít jen při svařování stejnosměrným (DC) proudem. Zapalovat dotykem při svařování střídavým (AC) proudem je totiž velmi obtížné, až téměř nemožné.
Doporučené parametry pro vybrané materiály
Hliník
Hliník: použití na střídavý výstup a vysokofrekvenční nastavení. Dbejte na to, aby se wolfram nedotýkal svařovaného dílu, aby nedošlo ke kontaminaci.
Očistěte hliník drátěným kartáčem (i když vypadá čistě), abyste odstranili oxid hlinitý. Ke zvýšení rychlosti svařování použijte vysoké nastavení teploty.
Hořčík
Hořčík: podobné vlastnosti jako hliník.
Slitiny mědi
Slitiny mědi (mosaz, bronz, měď nikl, měď hliník, křemík): použijte stejnosměrný proud s negativní elektrodou.
Nerezová ocel
Nerezová ocel: vyžaduje použití plnicí tyče s vysoce chromovým komponentem. Použijte plynové čočky pro lepší pokrytí svaru plynem.
Udržujte průtok plynu na 15 až 20 cfh.
Středně silná ocel
Středně silná ocel: používejte tyče s deoxidačními prostředky. Wolframová elektroda by měla být 2% thoriated.
Před svařováním očistěte ocel. Pokud dojde k praskání svaru TIG, předehřejte kov na 400 stupňů Fahrenheita.
To pomáhá při kontrakci a expanzi kovů při svařování.
Ochranné plyny pro TIG
| Složení plynu | Charakteristika |
|---|---|
| 100% argon | nejběžnější, nejúžasnější |
| 75% argon / 25% hélium | směs argonu a helia |
| 75% hélia / 25% argonu | nejteplejší plyn, vyšší% hélia může mít za následek problémy se zapálením oblouku |
| 100% hélium | obtížný start, velmi horký |
Zajistěte, aby přívod plynu argonu nebo helia měl nízkou vlhkost. Používejte plnicí tyče, které jsou čisté a udržujte oblast svařování suchou.
Tah větru sníží účinnost stínění argonu nebo helia, což má za následek díry ve svaru. Ochranný plyn proto musí spolehlivě chránit elektrodu, svarovou lázeň i zahřátý materiál před atmosférou.
Wolframové elektrody
Elektrody se vyrábějí spékáním. Pro zlepšení vlastností se legují oxidovými přísadami.
| Elektroda | Charakteristika |
|---|---|
| Čistý wolfram (WP) (zelená) | Hladký kulový povrch elektrody; problémy se zapálením u stejnosměrného proudu; nízká proudová zatížitelnost |
| Oxid thoričitý (WT 20) (červená) | Velmi dobré zapalovací vlastnosti; podstatně vyšší proudová zatížitelnost než u čistě wolframových elektrod; mírně radioaktivní (alfa zářič) |
| Oxid ceričitý (WC 20) (šedá) | Podobné vlastnosti jako thorium; není radioaktivní |
| Oxid lanthaničitý (WL 20) (modrá) | Delší životnost než u wolframových elektrod legovaných thoriem nebo oxidem ceričitým; horší zapalovací vlastnosti VF zapalování |
Wolframová elektroda by měla být nejmenší potřebnou k provedení práce. S většími pruty se lépe manipuluje.
Volba wolframové elektrody a parametry pro svary nejsou vodítka absolutní. Protože wolfram má určitou radioaktivitu, používejte při broušení respirátor.
Pokud se wolfram během svařování pohybuje nebo kroutí, znamená to, že wolfram je blízko své kapacity. Použijte číselník vyvažování váhy přesunutý na stranu prostupu.
Praktický postup svařování TIG škrtnutím
Jako první trénink je vhodné zkoušet zapalování oblouku. Proto si připravíme vhodný kousek plechu, povrch vybrousíme do kovového lesku, položíme/upevníme si jej na svařovací stůl a ukostříme.
Připravíme si wolframovou elektrodu, jak správně brousit elektrodu se můžeme dočíst v blogu a připravenou ji namontujeme na hořák. Ujistíme se, že máme dostatek prostoru pro manipulování s hořákem, což je také velmi důležité při preciznosti.
V jedné ruce držíme svařovací hořák, druhou rukou si můžeme pootevřít ventilek a trénujeme zapálení oblouku škrtnutím a materiál. Zpočátku to vyžaduje trochu cviku.
Takto trénujeme body, spojování plechů bez přídavného materiálu a později is přídavným materiálem. Po několika desítkách minut tréninku jsme schopni vytvořit pohledný a pevný svar.
Praktické zásady pro čistý svar
- Udržujte wolframovou elektrodu ostrou a čistou.
- Před svařováním odstraňte z materiálu mastnotu, nečistoty a oxidy.
- Udržujte svařovaný prostor suchý.
- Zabraňte průvanu v místě svařování.
- Udržujte tyč a hořák v různých úhlech.
- Vyšší zesilovače vyžadují větší otvor.
- Po kontaminaci elektrodu obrušte.
- Při škrtnutí používejte co nejkratší a kontrolovaný pohyb.
- Po ukončení svařování dochlaďte svarové místo ochranným plynem.
Udržujte tyč a hořák v různých úhlech. Vyšší zesilovače vyžadují větší otvor.
Vystavení horké výplňové tyče vzduchu nesprávným způsobem svařování způsobuje kontaminaci svarového kovu. Ve velmi kritických provozních aplikacích nebo u velmi drahých kovů nebo dílů by měly být materiály před svařováním pečlivě očištěny od povrchových nečistot, mastnoty a oxidů.
Je nutná minimální povrchová úprava. Čistý proces s minimálním množstvím výparů, jisker, rozstřiku a kouře však neznamená, že lze zanedbat přípravu základního materiálu.
Bezpečnost při TIG svařování
Postupujte podle bezpečnostních opatření pro svařování poskytovaných všemi poskytovateli materiálu. Protože wolfram má určitou radioaktivitu, používejte při broušení respirátor.
TIG svařování vytváří jasnější UV paprsky ve srovnání s jinými svařovacími procesy. Používejte odpovídající svářečskou kuklu, rukavice, ochranný oděv a zajistěte dostatečné větrání.
Elektrický oblouk může často při dotyku svářeče kopnout. Při práci proto dbejte na správné uzemnění, suché pracovní prostředí a neporušené kabely a konektory.
Kdy má TIG škrtnutím smysl
Metoda TIG škrtem může být vhodná, pokud již vlastníte MMA nebo MIG/MAG svářečku s touto funkcí a potřebujete občas svařovat nerezový nebo jiný ocelový materiál s důrazem na estetiku svaru.
Pokud jste si koupili svářečku s touto funkcí a potřebujete svařovat nerezový materiál nebo jiný ocelový materiál s důrazem na estetiku svaru případně spojením dvou prvků bez přídavného materiálu, metoda TIG škrtům to umožňuje.
Koupě nové TIG svářečky pro vás není výhodná a bojíte se, že byste ji nedokázali dostatečně využít? Funkce TIG škrtem vám umožní svařovat metodou TIG za zlomek ceny a přibude vám jen láhev s argonem, svařovací hořák a příslušenství, které je snadno uskladnitelné.
Pro spoje vyžadující vysokou metalurgickou kvalitu, čistý začátek svaru, pravidelný vzhled a minimální riziko kontaminace je vhodnější plnohodnotný TIG zdroj s HF zapalováním.
Porovnání nákladů a vybavení
Můžete si říct, že svářečka MMA doplněná o svařování TIG náškrabem bude pro potřeby vaší svářečské dílny úplně stačit. Hlavním důvodem pro toto rozhodnutí je to, že nechcete investovat do dražší svářečky TIG, která mimochodem umí svařovat také pomocí MMA.
Ke svářečce však ještě budete potřebovat další součásti, protože svářečka MMA se svařovacími kabely na svařování TIG náškrabem nestačí. Budete muset dokoupit ještě svařovací hořák s ventilem, startovací sadu náhradních dílů, redukční ventil na argon a lahev s ochranným plynem.
Dohromady se tak u svářečky MMA s TIG náškrabem dostáváme na dvojnásobnou cenu. Svářečka TIG DC s příslušenstvím a vysokofrekvenčním zapalováním, která svařuje nerez i ocel je v tomto případě už srovnatelnou alternativou - dokáže také svařovat obalenou elektrodou.
Kvalita, pevnost a vzhled svarů TIG jsou však nesrovnatelné. Pokud vybíráte TIG DC stroj na nerez a ocel, HF zapalování je jedna z důležitých funkcí.
Proč TIG HF obvykle poskytuje kvalitnější start
Vysokofrekvenční zapalování TIG HF pomáhá svářečům především na začátku svařování a s plynulým nastartováním svařovacího oblouku. Kromě úspory plynu je výhodou také to, že nedochází ke kontaminaci elektrody, ani se netupí či nelepí.
Svar je kvalitnější a pevnější. Plyn je regulován tlačítkem a zároveň je k dispozici možnost nastavení dofuku plynu.
Po dokončení svařování nám nedovolí svářečka vypustit více plynu, než je nastavený dofuk, například 1 až 5 sekund. Toto zapálení oblouku je proto šetrnější na spotřebu plynu než TIG náškrabem.
Při TIG HF se plyn spouští stisknutím tlačítka přímo na hořáku - toto tlačítko ovládá solenoidový ventil ve svářečce, který plyn spustí. Díky tlačítku můžeme svařovat a plynule dávkovat plyn.
Omezení a rušení při TIG HF
Nevýhodou HF zapalování je silné elektromagnetické rušení, které může ovlivnit, nebo i poškodit citlivou elektroniku poblíž místa svařování.
V takových případech je ale možné, respektive nutné, vysokofrekvenční start vypnout a zapalovat pomocí LIFT ARC startu. Z tohoto důvodu disponují HF svářečky i funkcí pro dotykový LIFT ARC start.
Další nevýhodou je velká složitost a cena svářeček s HF. Ionizátor jako takový není sice nijak závratně drahý, ale jeho vestavba do svářečky přináší mnohá úskalí.
Jedná se zejména o vysokou hladinu elektromagnetického rušení. Moderní svářečky našlapané mikroelektronikou a řízené procesory jsou na rušení velmi citlivé.
Volba vhodného způsobu zapálení
Pokud je prioritou nízká pořizovací cena samotného zdroje a občasné svařování oceli nebo nerezu, může být TIG škrtnutím praktickým řešením. Je však nutné počítat s ručním ovládáním plynu, kontaminací elektrody a potřebou pravidelného broušení wolframu.
Pokud je prioritou menší kontaminace při dotykovém startu, vhodnější je TIG Lift Arc. Startovací proud je nízký, elektroda se obvykle nepřilepí a její hrot se méně opotřebovává.
Pokud je prioritou nejvyšší kvalita začátku svaru, čistota, pohodlné ovládání a možnost svařovat střídavým proudem, vhodnější je TIG HF, případně AC/DC TIG zdroj.
V takové případě jednoznačně doporučujeme TIG HF. Svářečky MMA s obalenou elektrodou jsou sice levnější, ale po dokoupení příslušenství na svařování metodou TIG může být cena nižší o pouhých pár korun v porovnání s cenou svářečky TIG s příslušenstvím.
TIG hroty Scratch Start
tags: #tig #se #zapalovanim #naskrtem