Energie zapalování při svařování TIG souvisí především s bezdotykovým vysokofrekvenčním zapalováním HF, při kterém vysokonapěťová jiskra ionizuje plynnou mezeru mezi wolframovou elektrodou a svařovaným materiálem. Elektroda se obvykle nastavuje přibližně 2-3 mm nad materiál, ochranný plyn se pustí ještě před zapálením a po vytvoření ionizované cesty se zapálí svařovací oblouk.
HF zapalování nepoužívá jednu univerzální frekvenci platnou pro všechny zdroje. V dostupných konstrukcích se může frekvence pohybovat například v řádu jednotek megahertzů; jako typická hodnota se uvádějí 2-4 MHz. Pro funkci zapalování však není rozhodující pouze samotný kmitočet, ale také vysoké napětí, energie impulzu, tvar impulzu, vazba do svařovacího obvodu, vzdálenost elektrody od materiálu a účinné odrušení.
Co znamená HF zapalování
Při bezdotykovém zapalování TIG oblouku se elektroda nedotkne základního materiálu a přesto dojde k zapálení oblouku. Na svědomí to má elektrický výboj generovaný zdrojem vysokého napětí o vysoké frekvenci. Proto se pro tento způsob ustálilo označení HF (High Frequency), které najdeme i v označení svářeček podporujících bezdotykové zapálení oblouku.
Zdroj HF se obvykle nazývá ionizátor. Princip HF zapalování můžeme přirovnat k blesku při bouřce. Vysokonapěťová jiskra, která přeskočí mezi elektrodou a svařovaným materiálem, zapálí oblouk bez rizika kontaminace svaru wolframem a wolframu základním materiálem.
Vysokofrekvenční iniciace oblouku vytváří ionizovanou cestu mezi wolframem a obrobkem bez fyzického kontaktu, čímž zabraňuje znečištění wolframu a zachovává geometrii hrotu. Nezbytné je to zejména pro svařování hliníku střídavým proudem, kde by kontakt s wolframem způsobil okamžitou kontaminaci.
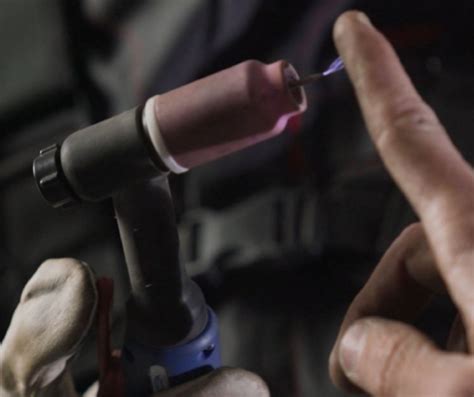
Jak zapálení probíhá krok za krokem
V praxi zapalování probíhá tak, že nastavíme konec wolframové elektrody cca 2 - 3 mm nad materiál (můžeme se opřít o hranu keramické hubice). Stisknutím tlačítka na hořáku dojde k zapnutí HF ionizátoru ve svářečce a mezi wolframovou elektrodou a základním materiálem začnou přeskakovat jiskry.
Ještě předtím se pustí ochranný plyn (automaticky elektromagnetickým ventilem ve zdroji), který proudí z hubice hořáku. Jiskry ionizují plyn a po chvilce dojde k zapálení oblouku. Předběžný plyn zajišťuje pokrytí plynem před svařováním. Předběžný průtok je doba, po kterou plyn proudí po stisknutí spínače hořáku a před zahájením svařování.
Po úspěšném zapálení se ionizátor (v případě DC svařování) automaticky vypne. V případě AC svařování zůstává ionizátor zapnutý, aby při průchodu napětí nulou nedošlo ke zhasnutí oblouku.
Princip startu a ukončení svařování při HF startu je následující:
- Přiblížení wolframové elektrody ke svařovanému materiálu.
- Stiskněte tlačítko na hořáku - vysokofrekvenční (HF) zapálení oblouku.
- Svařovací proces.
- Zakončení svařovacího procesu a aktivace DOWN SLOPE (vyplnění kráteru) se provádí uvolněním tlačítka na hořáku.
- Zakončení svařovacího procesu - digitální řízení automaticky vypne svařovací proces, aktivuje se funkce POST GAS (dofuk plynu).
Post gas je doba od zhasnutí oblouku do odpojení proudu plynu, takže je zajištěno pokrytí plynem. Ze stejného důvodu bývá po vypnutí elektrického proudu po několik sekund tzv. dofukován ochranný plyn. Ten chrání tuhnoucí svarovou lázeň a zároveň i wolframovou elektrodu.
Jaká energie je k zapálení potřebná
Vysokofrekvenční zapálení musí vytvořit dostatečné elektrické pole, aby došlo k průrazu plynné mezery mezi elektrodou a svařencem. Rozhodující proto není jen napětí, ale také kapacita a energie nabitého kondenzátoru, rychlost změny napětí, tvar výboje a účinné předání impulzu do zapalovacího obvodu.
Vlastní kmitočet vlastně není často ani dán. Naprostá většina konstrukcí, které jsem viděl, využívá jedné vlastnosti cívky. Pokud se mění magnetické pole procházející cívkou, indukuje se v ní napětí. Velikost napětí roste s rychlostí změny magnetického pole.
Je potřeba zajistit prudkou změnu pole resp. proudu na primáru. To se dá zařídit prudkým připojením na vysoké napětí - tedy jiskřiště a VN zdroj. Nebo podobného lze dosáhnout prudkým odpojením "nabuzеné" cívky - tedy obdoba zapalování v autě a vlastně i tlumivky na výstupech ve svářečkách.
Prudké změny napětí „obsahují“ vysoké frekvence. Resp. lze například tyto prudké změny převést Fourierovou transformací na hypotetické sinusovky vysokých frekvencí. V té souvislosti se na hranách objevují zákmity o vysokých frekvencích.
Jaké napětí se v HF zapalování používá
Napětí se nedá jednoduše určit kvůli indukci. Tedy určitě ne špičková hodnota. Ta bude někde v řádu kV. Vzduch má pro představu elektrickou pevnost asi 2 kV/mm. Tedy pro proražení vzduchu na vzdálenost 10 mm je potřeba napětí zhruba 20 kV.
Jiný popis vysokofrekvenčního zapalování uvádí ionizaci vzdušné dráhy vysokým napětím - asi 11 kV. Frekvence obvykle 2-4 MHz se schopností překlenout jiskřiště až do 6 mm v závislosti na podmínkách.
| Parametr | Uváděná hodnota nebo princip |
|---|---|
| Vzdálenost elektrody od materiálu | cca 2-3 mm |
| Napětí pro ionizaci | asi 11 kV |
| Elektrická pevnost vzduchu | asi 2kV/mm |
| Frekvence HF | obvykle 2-4 MHz |
| Možná délka překlenutého jiskřiště | až do 6 mm v závislosti na podmínkách |
| Příklad zdroje energie | kondenzátor aspoň 1nF na 5 - 10 kV |
Uvedené hodnoty nelze chápat jako univerzální konstrukční předpis pro každý svařovací zdroj. Skutečné zapalovací napětí závisí na geometrii elektrod, tlaku a složení plynu, vzdálenosti, vlhkosti, znečištění, rychlosti růstu napětí a na způsobu, jakým je HF energie přivedena do svařovacího obvodu.
Proč se používá vysoká frekvence
Vysoké frekvence umožňují přenést energii z konstrukčního pohledu jednodušším způsobem. Stačí menší počet závitů, izolace je lépe realizovatelná, trafo je menší nebo stačí „vzduchové“ trafo.
Vysoká frekvence zároveň pomáhá vytvořit rychlé změny elektrického a magnetického pole, které usnadňují indukční přenos impulzu do zapalovacího transformátoru a následně do svařovacího obvodu. Nejde však o to, aby HF zdroj dodával svařovací výkon; jeho úkolem je pouze vytvořit krátkodobou ionizovanou cestu a pomoci zahájit nebo udržet oblouk.
Vysokofrekvenční výboj proto pracuje s vysokým napětím, ale s omezenou energií jednotlivých impulzů. Svařovací proud po zapálení oblouku dodává hlavní svařovací zdroj, nikoli samotný ionizátor.
Jiskřiště a jeho funkce
Jiskřiště slouží jako rychlý spínací prvek. Kondenzátor se nabíjí z vysokonapěťového zdroje, a jakmile napětí dosáhne průrazné hodnoty nastavené vzdáleností elektrod, dojde k přeskoku. Tím se kondenzátor prudce vybije do primárního vinutí zapalovacího transformátoru.
Jako jiskřiště je výborná svíčka ze škody 120 se zvětšenou elektrodovou vzdáleností na cca 3 mm, co vybíjí kondík aspoň 1nF na 5 - 10 kV do primáru.
Jiskřiště se musí „prorazit“ (sepnout) napětím zdroje, ale zase ne moc brzo, aby se mohlo přenést maximum energie. Tedy hledá se nějaké optimum.
„Ladit jiskřiště“ proto obvykle znamená nastavovat správnou vzdálenost elektrod jiskřiště. Menší vzdálenost způsobí průraz při nižším napětí a častější spínání, větší vzdálenost vyžaduje vyšší napětí a umožní delší nabíjení kondenzátoru. Pokud je nastavení nevhodné, může se energie přenášet příliš brzy, příliš pozdě nebo s nedostatečnou opakovací frekvencí.
Nejde nutně o ladění rezonance v přesném smyslu. V některých zapojeních však mohou kapacity, indukčnosti, rozptylové indukčnosti a zapalovací transformátor společně vytvářet rezonanční nebo tlumeně kmitavý obvod. V takovém případě má nastavení jiskřiště vliv také na to, jak se energie rozloží v čase a jaký impulz se skutečně dostane na výstup.
Zapalovací transformátor a vazba do svařovacího obvodu
HF vazební trafo je nejlepší udělat z feritu z VN trafa z telky, sekundár stačí 10 - 16 (co se vejde) závitů dostatečně tlustým drátem s důkladnou izolací, primár 2-4 závity klidně tenkým, lepší je lanko, ale na stejném sloupku.
V konstrukci se používá několik možných způsobů vazby. HF signál lze přenést přes zapalovací transformátor a vazební vinutí do výstupního obvodu. Pokud bude na výstupu trafa usměrňovač, bude nutné provést vazbu HF až za usměrňovačem (HF trafo sériově s výstupem).
Přemostění diod v případě dvousměrného usměrnění nepovede k cíli. Vždy pulz pohltí některá dioda nebo přepěťová ochrana.
Místo transilu či varistoru jako blokování usměrňovače je vyhovující kondenzátor. Vyhoví i svitkový kondenzátor kolem 1uF. Elyt větších kapacit asi nebude snášet potřebné proudy.
Ještě v praxi bude do série s usměrňovačem tlumivka („velká“ či „malá“) pro vyhlazení proudu, byť však nutně nemusí. Blokování proti kostře je vhodné, ale z funkčních i bezpečnostních důvodů bych připojoval pouze pól bez HF proti kostře přes paralelní kombinaci kondenzátoru X1 a odpor cca 1Mohm.
HF a výstupní diody
Výkonové polovodiče, například diody, tranzistory a tyristory, jsou navrženy na velké proudy, nikoli automaticky na vysokofrekvenční přepětí. I opravdu výkonové polovodiče stavěné na „tvrdý“ proud totiž spolehlivě odpálí „měkké“ vysoké napětí.
Výrobci proto musí řešit ochranu výkonových polovodičů před vysokým napětím, omezení amplitudy HF impulzů a jeho správné vedení mimo citlivé části zdroje. Samotné přemostění usměrňovacích diod transily nemusí zajistit, že HF energie skutečně obejde celý usměrňovač.
Pokud se HF přivede přímo do hlavního síťového transformátoru, může zatěžovat izolaci vinutí, usměrňovací diody i další části zdroje. Vazba HF až za usměrňovač může být z hlediska funkce vhodnější, ale vyžaduje správně dimenzovaný sériový HF transformátor, izolaci, ochranné prvky a vhodnou konstrukci vedení.
Vliv frekvence na funkci zapalování
Vlastní kmitočet není často jediným ani hlavním parametrem. Pro spolehlivé zapálení je důležité, aby impulz dosáhl potřebného napětí, vytvořil dostatečně silné elektrické pole v mezeře a dodal plynu dostatek energie k vytvoření vodivé ionizované cesty.
Příliš nízká opakovací frekvence může způsobit pomalé nebo nejisté zapálení. Příliš vysoká frekvence může zvýšit ztráty, namáhání izolace, elektromagnetické rušení a zatížení výstupních součástek. Optimální hodnota proto závisí na konkrétním zapojení, geometrii jiskřiště, transformátoru, vedení, ochranném plynu a požadované vzdálenosti mezi elektrodou a materiálem.
Správně navržený HF modul musí současně zajistit dostatečnou energii zapálení a omezit proud výboje tak, aby nedocházelo k nadměrnému rušení ani k poškozování svařovacího zdroje.
HF zapalování při TIG DC a TIG AC
AC opravdu obrací polaritu. Při střídavém TIG svařování se polarita pravidelně mění, takže HF ionizátor zůstává zapnutý, aby při průchodu napětí nulou nedošlo ke zhasnutí oblouku.
Pro svařování hliníku je vhodné přednostně používat střídavý elektrický proud. Ačkoliv teplota tavení hliníku je 650 °C, na jeho povrchu se nachází kompaktní vrstva Al2O3, který má bod tavení nad 2000 °C a brání tak snadnému natavení základního materiálu.
Při použití střídavého proudu se vzájemně frekvenčně mění polarita na elektrodě a na základním materiálu. V okamžiku, kdy je na elektrodě kladný pól, pohybuje se po základním materiálu katodová skvrna v místech pokrytí oxidy - jakoby nepřímé zapojení.
Při svařování hliníku střídavým proudem je bezdotykové zapálení obzvlášť důležité, protože kontakt wolframové elektrody s hliníkem může elektrodu okamžitě kontaminovat a narušit její tvar.
Porovnání způsobů zapalování TIG
Scratch Start neboli náškrabové zapalování
Dotykové zapalování umožňuje svářeči zapálit oblouk škrtnutím wolframové elektrody o základní materiál a jejím zdvižením, podobně jako u zapalování oblouku při svařování obalenou elektrodou. Tento způsob, někdy nazývaný jako „náškrabový start“, bývá jedinou možností zapálení oblouku při použití svářeček, které nejsou přímo určeny na TIG svařování, ale svou charakteristikou to přesto umožňují.
Dotykové zapalování toto opotřebení ještě urychluje: Při dotyku základního materiálu wolframovou elektrodou dochází ke zkratu. Tím se špička elektrody a základní materiál zahřejí a obojí se začne odpařovat. V takovém případě hovoříme o termické ionizaci.
Při dotyku tedy může odhořet kousek elektrodové špičky, který - po nadzdvihnutí elektrody - zůstane ve svarovém kovu (základním materiálu). Wolframové vměstky v základním materiálu působí jako zdroj chyb - podobně jako vruby.
Částečky wolframu, které se při naškrábnutí dostanou do základního materiálu, zhoršují vlastnosti svarového spoje a jsou nežádoucí. Jedná se o závažnou vadu svaru. Stejně tak je nežádoucí znečištění wolframové elektrody základním materiálem, zejména uhlíkem z nelegované oceli.
Lift Arc neboli LA
Ve snaze zmírnit nevýhody startu škrtnutím přišli výrobci s jeho modifikací, tzv. LIFT ARC startem, který se zkráceně označuje jako LA. Bývá také označován jako LIVE TIG, LIFT TIG apod.
Při tomto způsobu se oblouk již nezapaluje škrtnutím elektrody, ale pouhým dotykem se základním materiálem. Navíc se nezapaluje plným proudem, ale naopak sníženým, třeba jen na 10 A, a teprve po zapálení oblouku se proud automaticky zvýší na nastavenou hodnotu svařovacího proudu.
LIFT ARC start tak minimalizuje vzájemnou kontaminaci i opotřebení elektrody. Je ale jasné, že LIFT ARC start už vyžaduje určitou podporu ze strany svářečky. Už to prostě nemůže být běžný MMA zdroj s přepínačem MMA/TIG, ale musí to být zdroj s vestavěnou funkcí pro LIFT ARC start.
Zapalování oblouku zdvihem eliminuje vysokofrekvenční rušení tím, že oblouk vzniká krátkým kontaktem wolframu s obrobkem a následným zdvihem. Wolfram se rychle zvedne o 2-3 mm, aby se zachovala mezera mezi obloukem.
Výhodné je to v citlivém elektronickém prostředí, pokud VF způsobuje rušení okolních zařízení nebo při svařování v uzavřených prostorách, kde by mohl být problematický odraz VF.
HF zapalování
Kvalitativně je VF zapalování bezpochyby optimum - vyšší kvalita svaru není možná. Teprve díky němu lze realizovat bezdotykové, bezzkratové zapálení oblouku TIG (WIG).
Výhodou je nejvyšší kvalita svaru při svařování TIG: Výsledkem jsou velmi čisté svary bez jakýchkoli vměstků. Svařovací hořák lze přesně polohovat. Díky tomu je možné dokonale kontrolovat začátek svařování.
Výhodou je také okamžité znovuzapálení: Navzdory horké elektrodě je možné kdykoli, protože nedochází ke kontaktu se základním materiálem. V důsledku bezdotykového zapálení dochází jen k velmi malému opotřebení wolframové elektrody.
| Způsob zapálení | Princip | Hlavní vlastnost |
|---|---|---|
| Scratch Start | Škrtnutí elektrody o materiál | Jednoduché, ale způsobuje kontaminaci a opotřebení |
| Lift Arc | Dotyk elektrody a následné zdvižení | Nižší proud při dotyku a menší poškození elektrody |
| HF | Vysokonapěťová vysokofrekvenční jiskra | Bezdotykové zapálení bez kontaminace |
| Touch HF | Dotyk, prodleva a následné vysokofrekvenční zapálení | Přesné zapálení s možností ustavení hořáku |
Touch HF
Touch HF je varianta TIG VF zapalování. Také jeho princip spočívá ve vysokém napětí, které ionizuje vzdušnou dráhu. Předchází mu dotyk svařence wolframovou elektrodou.
Po nadzvednutí svařovacího hořáku se však oblouk zapálí až po předem nastavené prodlevě. Svařovací hořák se může po nadzvednutí uvést do dokonalé svařovací polohy - než začne oblouk hořet.
Protože k zahájení svařování není nutné stisknout tlačítko hořáku, „zachvění“ nebo případné jiné změny polohy jsou vyloučené. Dotykem špičkou se základní materiál lehce zdrsní. Tato nepatrná změna povrchu stačí, aby se oblouk zapálil přesně na požadovaném místě.
Velmi nízký vnos tepla je další výhodou: Po přesném zapálení je možné ihned zase udělat přestávku a tím minimalizovat vnos tepla. Dokonce je možné s vysokou přesností zapálit oblouk na již umístěném přídavném materiálu.
Elektromagnetické rušení
Nevýhodou HF zapalování je silné elektromagnetické rušení, které může ovlivnit, nebo i poškodit citlivou elektroniku poblíž místa svařování. V takových případech je ale možné, resp. nutné, vysokofrekvenční start vypnout a zapalovat pomocí LIFT ARC startu.
HFko je super, jen se s tím musí člověk poprat. Všechno zemnit, stínit, blokovat kondenzátory. Rušení se dá výrazně zmenšit omezením proudu pulzu do HF trafa. Lze k tomu použít třeba „odporové“ VN kabely na propojení.
Odrušení HF je asi nutné. Vysokofrekvenční energie se může šířit nejen svařovacím vedením, ale také parazitními kapacitami, ochranným vodičem, kostrou, hadicemi a okolními kovovými předměty.
Vysokofrekvenční energie je navržena tak, aby snižovala výboj energie při spuštění a minimalizovala rušení okolních zařízení. To je důležité v citlivých výrobních prostředích, kde záleží na přesnosti a spolehlivosti.
Vliv hadic a vedení
Vysoké napětí se odvádí přes zem. Pomocí hadicového vedení jej tedy lze znovu kapacitně odčerpat. V praxi: Vysoké napětí už nepřichází dopředu na jehlu.
Čím delší je hadicové vedení na podlaze, tím horší jsou vysokofrekvenční zapalovací vlastnosti. Čím větší je část hadicového vedení ve vzduchu, tím lepší jsou zapalovací vlastnosti.
Speciálně při mechanizovaném svařování TIG vzniká problém se ztrátou napětí: Někdy se používají hadicová vedení delší než 20 metrů - musí se zohlednit při plánování.
Bezpečnost HF zapalování
HF zapalování pracuje s vysokým napětím a může vytvářet výrazné elektromagnetické pole. Bezpečnostní riziko v důsledku vysokého napětí je třeba brát vážně.
Pacienti s kardiostimulátorem by neměli používat VF zapalování. Také u citlivých elektrosoučástek se nesmí používat VF zapalování, jinak by mohlo dojít k jejich vážnému poškození.
Vysokofrekvenční modul proto není vhodný k improvizovanému připojení bez znalosti izolace, ochranných vzdáleností, uzemnění, stínění a způsobu vedení HF energie. Přímé přimíchání HF do síťového transformátoru může zatěžovat izolaci i výkonové součástky.
Ochranný plyn a zapalovací energie
Ochranné plyny chrání jak netavící se wolframovou elektrodu, tak svarovou lázeň proti nežádoucím účinkům okolní atmosféry. Další funkcí je zabezpečení podmínek pro zapálení a stabilní hoření elektrického oblouku.
Nejčastěji užívaným plynem je argon, který lze použít pro všechny svařované materiály. Díky nízké tepelné vodivosti a relativně malému ionizačnímu potenciálu se elektrický oblouk v argonu snadno zapaluje a stabilně hoří.
Dalším běžně užívaným jednoatomovým plynem je helium, které svojí vysokou tepelnou vodivostí výborně přenáší teplo do svarové lázně. Směs argonu a hélia kombinuje výhody obou plynů, tedy snadného zapalování a hoření oblouku u argonu a vysokého tepelného výkonu oblouku u hélia.
Vysoká čistota používaných plynů je vyžadována nejenom kvůli omezení opotřebení a zátěže wolframové elektrody, ale také aby se omezil přístup nežádoucích prvků ke svarové lázni, které mohou způsobit ve svarech vady, většinou póry, bubliny nebo zkřehnutí svarů.
Proč je HF důležité pro kvalitu svaru
HF zapalování se hlavně využívá pro spoje vysoké metalurgické kvality svaru. Nedochází k výraznému opotřebení broušeného konce elektrody a nevznikají wolframové vměstky způsobené škrtáním o základní materiál.
Obloukové svařování netavící se elektrodou v ochranné atmosféře inertního plynu je tavná metoda svařování elektrickým obloukem, která se používá především pro svařování hliníku a hořčíku a jejich slitin, korozivzdorných ocelí, niklu, mědi, bronzů, titanu, zirkonia a dalších neferitických kovů.
Za předpokladu dodrženého technologického postupu lze získat vysokou kvalitu svarů. Metoda je charakteristická použitím neodtavujících se wolframových elektrod a inertních plynů, které chrání jak svarovou lázeň, tak i samotné elektrody.
Vztah HF k invertoru
Svařovací invertor je zařízení, které usměrní přímo běžné síťové napětí, toto usměrněné napětí potom elektronický obvod přemění na střídavé napětí vysoké frekvence. Toto vysokofrekvenční napětí se transformuje a usměrní na stejnosměrné napětí použitelné pro sváření, tzv. DC napětí.
Ve zvláštních případech se ponechá výstup střídavý AC nebo, u moderních přístrojů, se elektronicky přepíná polarita, potom mluvíme o střídavém výstupním napětí AC.
HF zapalovací modul je od tohoto hlavního výkonového měniče oddělenou funkcí. Hlavní zdroj zajišťuje svařovací proud, zatímco ionizátor vytváří krátké vysokonapěťové impulzy pro průraz mezery a počáteční ionizaci plynu.
Funkce související se zapálením
Hotstart je obvod, který při zapalování oblouku nastaví parametry výstupu invertoru tak, aby usnadnil snadné zapálení oblouku. U náškrabového startu však může vyšší zapalovací proud zvýšit zatížení wolframové elektrody.
Soft-Start neboli měkký start je funkce, která zajišťuje pomalý náběh svářečky po zapnutí. S touto funkcí je „vypadávání“ jističů při zapínání svářečky minulostí.
Arc Force na výstupu invertoru je měření svařovacího proudu. Pokud například svářeč neudrží elektrodu při práci v konstantní vzdálenosti od svařence, obvod Arc Force přidává a ubírá proud podle parametrů oblouku a tím se vytváří rovnoměrný svár.
Anti Stick je obvod, který při zapalování oblouku pozná, že by došlo k přilepení elektrody a ihned omezí svařovací proud a tím zamezí přilepení elektrody.
Doba náběhu je doba, během které se startovací proud zvyšuje na nastavený svařovací proud. Doba poklesu je doba, než svařovací proud dosáhne konečného proudu.
HF a pulzní svařování
Svařování impulsním proudem je moderní technika svařování, která umožňuje snižovat objem vneseného tepla do svaru a kontrolovaně provádět plynulé přechody ze svarového kovu do základního materiálu, tzv. bezvrubé přechody.
Stejnosměrný nebo usměrněný proud má v základním režimu nízké hodnoty, zhruba 10 až 15 A, které postačují na udržení stabilního hoření oblouku. V definovaných okamžicích se zvyšují hodnoty svařovacího proudu.
Frekvence impulsů jsou požadovány v závislosti na druhu svařovaného materiálu a tloušťce svaru od jednotek hertzů pro svary větších tlouštěk od 4 do 6 mm, přes kHz pro svary od 1 do 3 mm až do cca 20 MHz pro velmi tenké plechy nebo titanové slitiny.
Tyto hodnoty se týkají frekvence pulzace svařovacího proudu, nikoli automaticky frekvence HF zapalovacího modulu. Jde o dvě různé funkce: HF pracuje při zapálení nebo udržování oblouku, zatímco pulzní svařování mění průběh hlavního svařovacího proudu.
Praktické rozdíly mezi dotykem a HF
Dotykové zapalování funguje téměř vždy, protože jeho princip je založen na zkratu. Díky jednoduchému principu dotykového svařování lze při svařování TIG používat elektrodový nebo MIG/MAG systém. Nutná je pouze výměna svařovacího hořáku.
Jednoduché dotykové zapálení však způsobuje opotřebení elektrody, možné přilepení elektrody a kontaminaci svaru. Po svařování je elektroda extrémně horká - žhne jako žhavicí vlákno v žárovce. Ochlazení vyžaduje nějaký čas.
HF umožňuje zapálení bez kontaktu, přesné polohování hořáku, čistší začátek svaru a opakované zapálení i s horkou elektrodou. Nevýhodou je složitější zdroj, vyšší nároky na izolaci a odrušení, možnost poškození citlivé elektroniky a vyšší pořizovací složitost.
Jednoduché dotykové zapalování už se dnes v profesionální oblasti téměř nepoužívá. Pro velmi jemné svary nebo při problematické přístupnosti k dílům, například u extrémně úzkých trubek, se používá zapalování Touch-HF.
Moje začátky s TIGem a nová svářečka
Nejdůležitější zásady pro návrh HF obvodu
- Vysoké napětí musí být dostatečné pro průraz požadované mezery.
- Energie impulzu musí být dostatečná pro vytvoření ionizované cesty, ale omezená tak, aby zbytečně nezatěžovala elektrody, izolaci a polovodiče.
- Jiskřiště musí být nastaveno tak, aby se neuzavíralo příliš brzy ani příliš pozdě.
- Vazba HF do svařovacího obvodu musí být provedena na vhodném místě, zejména pokud je na výstupu usměrňovač.
- Výkonové diody, tranzistory a tyristory musí být chráněny před vysokofrekvenčním přepětím.
- Vedení HF musí být krátké, správně izolované a podle potřeby stíněné.
- Konstrukce musí mít promyšlené uzemnění, blokování a odrušení.
- Ochranný plyn musí proudit před zapálením oblouku a pokračovat po jeho zhasnutí.
- V prostředí s citlivou elektronikou je vhodné použít Lift Arc místo HF.
- Pacienti s kardiostimulátorem by neměli používat VF zapalování.
HF zapalování tedy není určeno k přenosu hlavního svařovacího výkonu. Jeho energie se používá krátkodobě k vytvoření vysokonapěťového výboje, ionizaci ochranného plynu a vytvoření vodivé cesty mezi wolframovou elektrodou a materiálem. O spolehlivosti rozhoduje společně napětí, energie impulzu, frekvence, nastavení jiskřiště, zapalovací transformátor, způsob vazby, ochranný plyn a odrušení celé svářečky.
tags: #energie #zapalovani #svarovani